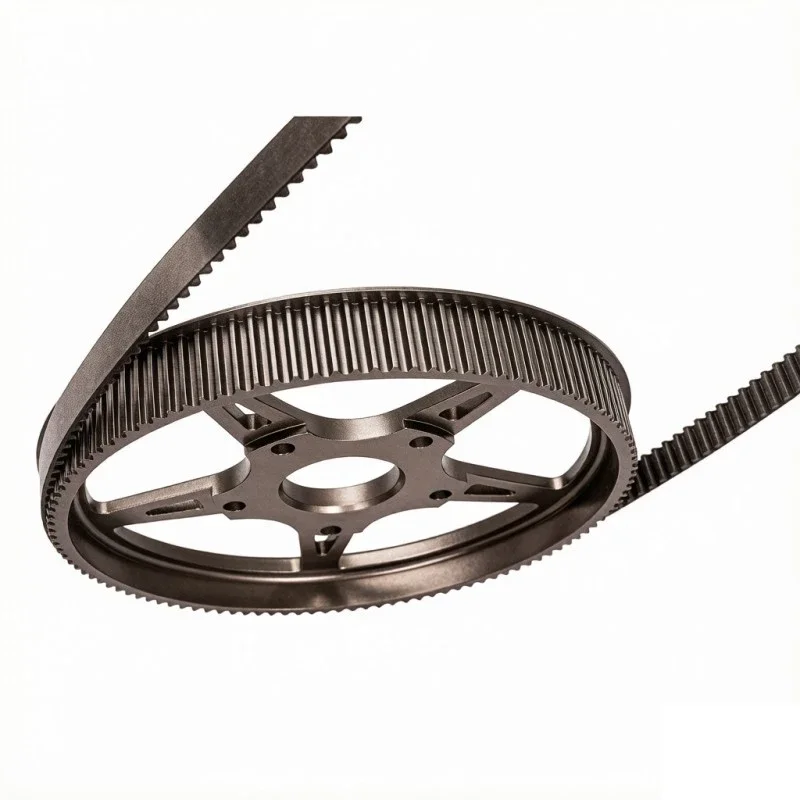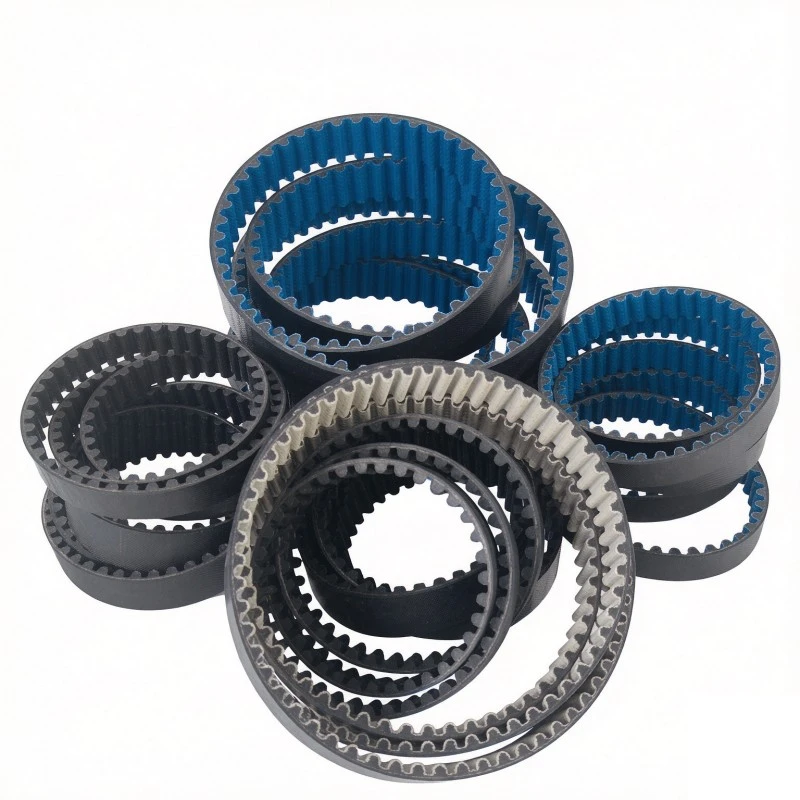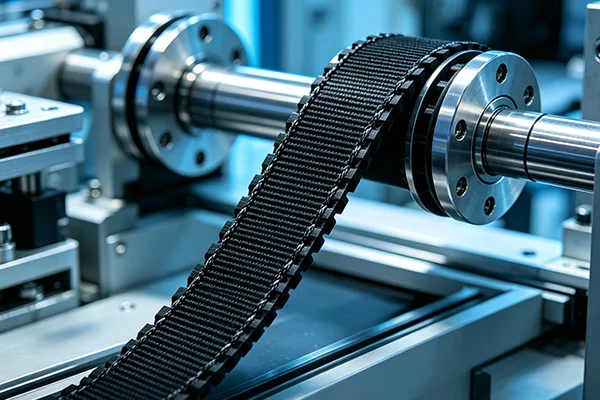
Najbardziej bezpośrednią cechą kordu węglowego jest jego współczynnik wydłużenia, który jest znacznie niższy niż w przypadku kordu z włókna szklanego i kordu stalowego. W przekładniach o stałym rozstawie ta cecha przekłada się na zdolność utrzymywania pozycjonowania: pasek pełza bardzo nieznacznie po długotrwałej pracy, a powtarzające się odchyłki pozycjonowania nie zmieniają się zauważalnie wraz z upływem czasu.
W przypadku urządzeń takich jak maszyny pakujące, maszyny do etykietowania i małe osie zmiany narzędzi CNC – gdzie „dokładne zatrzymanie” ma większe znaczenie niż „siła uciągu” – niskie wydłużenie oznacza mniej cykli ponownego naprężania i mniejsze ryzyko skumulowanego błędu podczas synchronizacji wieloosiowej. Należy pamiętać, że ponieważRozrząd linki węglowej belty mają niskie wydłużenie, jeśli ustawienie naprężenia paska z włókna szklanego zostanie zachowane, obciążenie łożyska będzie zbyt duże; napięcie początkowe należy zwykle zmniejszyć o 10–15%.
W synchronizacji wielonapędowej różnice w wydłużeniu każdego pasa bezpośrednio sumują się do odchylenia fazowego. Charakterystyka kordu węglowego o niskim pełzaniu utrzymuje wydłużenie każdej osi na stałym poziomie przez cały cykl pracy, zmniejszając dryft synchronizacji spowodowany „najpierw luzem” pojedynczego paska. Podczas odbioru należy sprawdzić zakres długości podziałowej wielu pasów z tej samej partii.
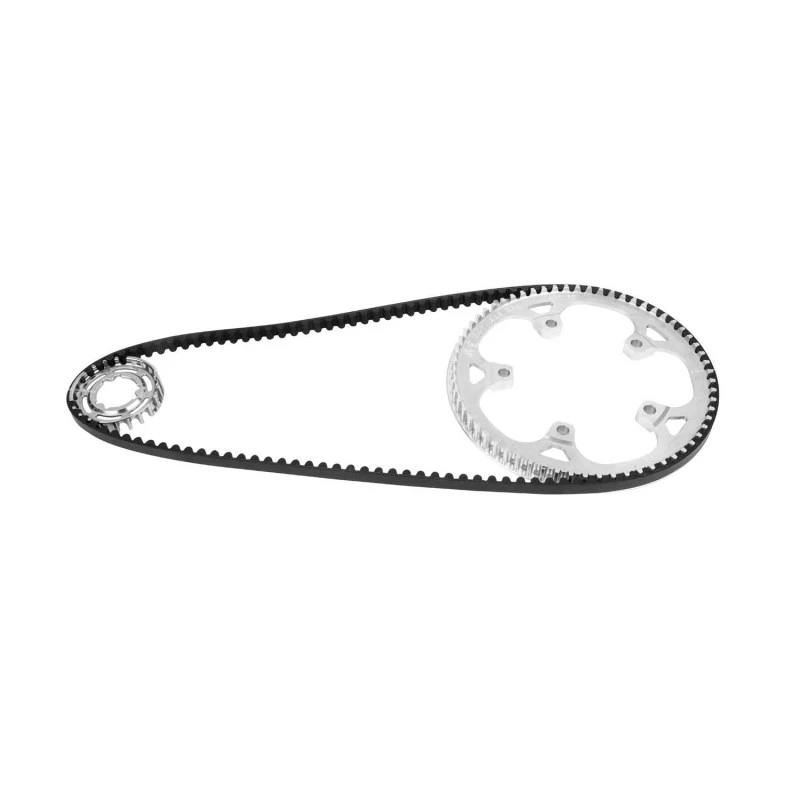
Przy tej samej szerokości paska dopuszczalna siła obwodowa paska rozrządu z linką węglową może osiągnąć około dwukrotnie większą siłę niż w przypadku kordu z włókna szklanego o tej samej specyfikacji. Jest to szczególnie przydatne w scenariuszach wymiany łańcucha: w przypadku sprzętu do walcowania, wytłaczania i kruszenia, który pierwotnie wymagał łańcucha lub niezwykle szerokiego paska, przejście na pasek z kordu węglowego pozwala na zawężenie szerokości, zmniejszając w ten sposób obciążenie poprzeczne na końcu wału.
To, czy można uzyskać wysoką gęstość momentu obrotowego, zależy od wytrzymałości korzenia zęba na ścinanie. Podczas zakupu poproś o dane z testu ścinania korzenia zęba dla odpowiedniego profilu zęba, a nie tylko o wytrzymałość na rozciąganie.
Po zwężeniu szerokości paska wzrasta nacisk na jednostkę powierzchni na powierzchnię zębów koła pasowego. Należy ponownie sprawdzić szerokość zębów koła pasowego i twardość powierzchni zębów pod kątem zgodności. Jeśli oryginalne koło pasowe z szerokim paskiem zostanie zachowane bez weryfikacji, zużycie powierzchni zębów może przyspieszyć.
Uszkodzenie warstwy wiążącej często pojawia się kilka miesięcy po instalacji i trudno jest je pokryć przychodzącymi próbkami. Nabywcy mogą zażądać zapisów dotyczących zanurzania i stopnia utwardzania partii, która ma być dostarczona z towarami, jako pośredni dowód jakości klejenia.
Jeśli sprzęt jest narażony na zmywanie wodą lub występuje wysoka wilgotność, należy to uwzględnić podczas doboru, aby można było potwierdzić zgodność składników odpornych na hydrolizę w mieszance korpusu paska.
Korpusy pasów z poliuretanu wymagają zwrócenia uwagi na stałą twardość partii. Gdy twardość Shore'a A różni się o więcej niż ± 3 pomiędzy partiami, szybkość zaniku napięcia w przekładniach dalekobieżnych będzie się zmieniać.
Oznaki pęcznienia na korpusach pasów z gumy chloroprenowej pojawiają się stosunkowo późno po okazjonalnym kontakcie z olejem. Pierwszy cykl przeglądu należy odpowiednio skrócić, skupiając się na tym, czy grzbiet paska nie zmiękł lub czy powierzchnia zęba nie wykazuje nadmiernego połysku.
Jeżeli do wymiany łańcucha stosowane są zęby krzywoliniowe, wybór powinien opierać się na rzeczywistej sile obwodowej, a nie na mocy znamionowej silnika. Akceptacja koncentruje się na danych dotyczących ścinania korzeni zębów i stanie rowków zębów koła pasowego.
Paski rozrządu z kordu węglowego są niezwykle wrażliwe na zużycie rowków zębów koła pasowego. Jeśli stare koło pasowe wykazuje już schodkowe zużycie, w nowym pasku często pojawiają się pęknięcia korzeni zębów na długo przed spodziewaną żywotnością.
Zgodnie z normą ISO 9001:2015 firma Kaihong przechowuje zapisy krzywej wulkanizacji i pomiarów twardości każdej partii związku. Kupujący mogą zażądać dostarczenia danych partii wraz z towarem przy potwierdzeniu pierwszego artykułu.
W przypadku projektów OEM o dużych rocznych wolumenach zaleca się zastrzec w umowie, że z każdej partii zostaną pobrane próbki trzech pasów o tej samej specyfikacji i że długość podziałowa zostanie zmierzona przy standardowym napięciu, z zakresem pomiędzy trzema pasami nie przekraczającym 0,3 mm.