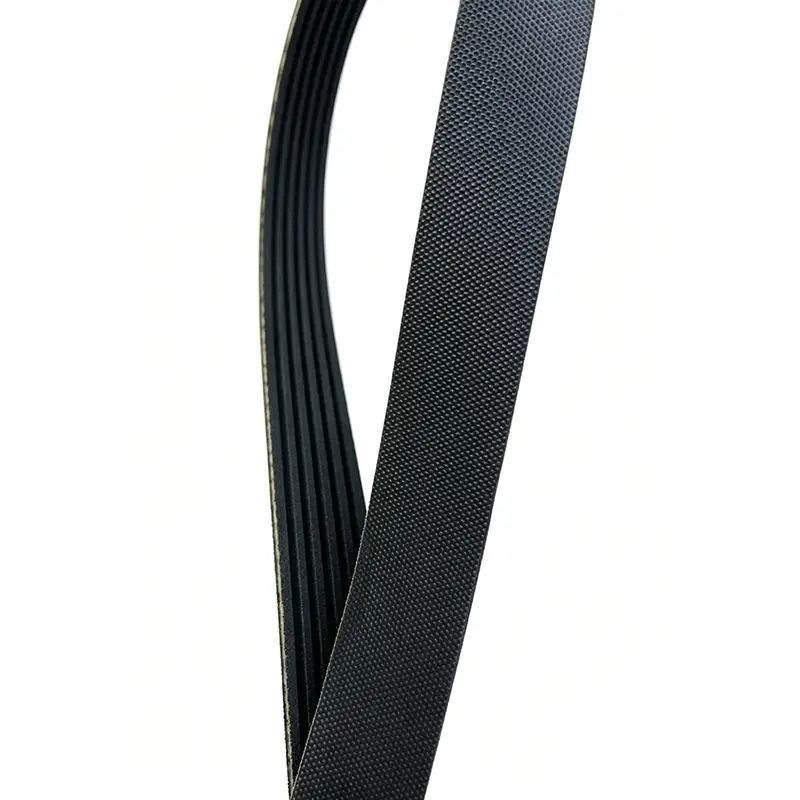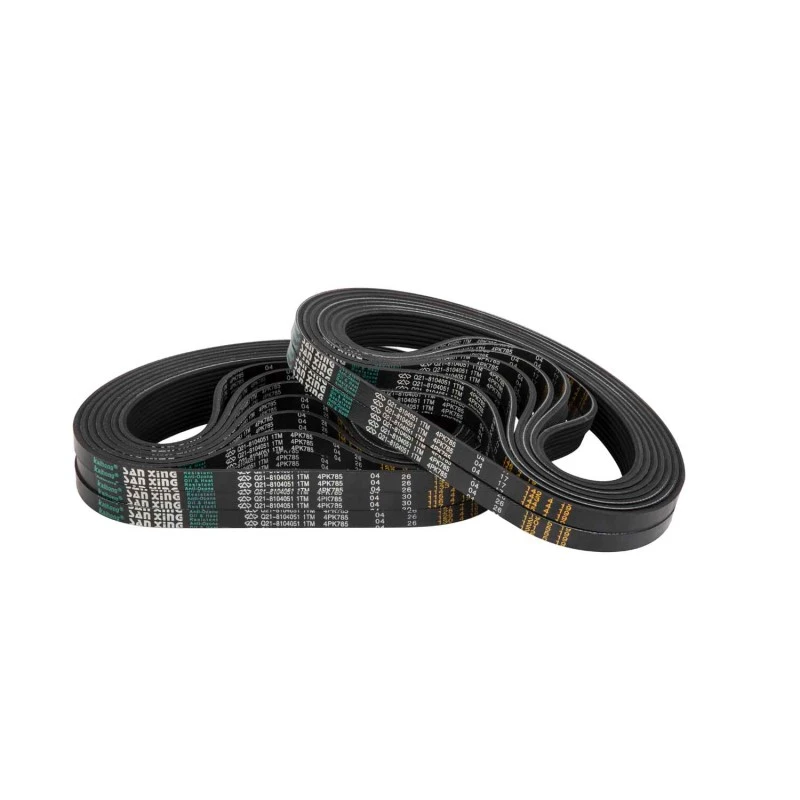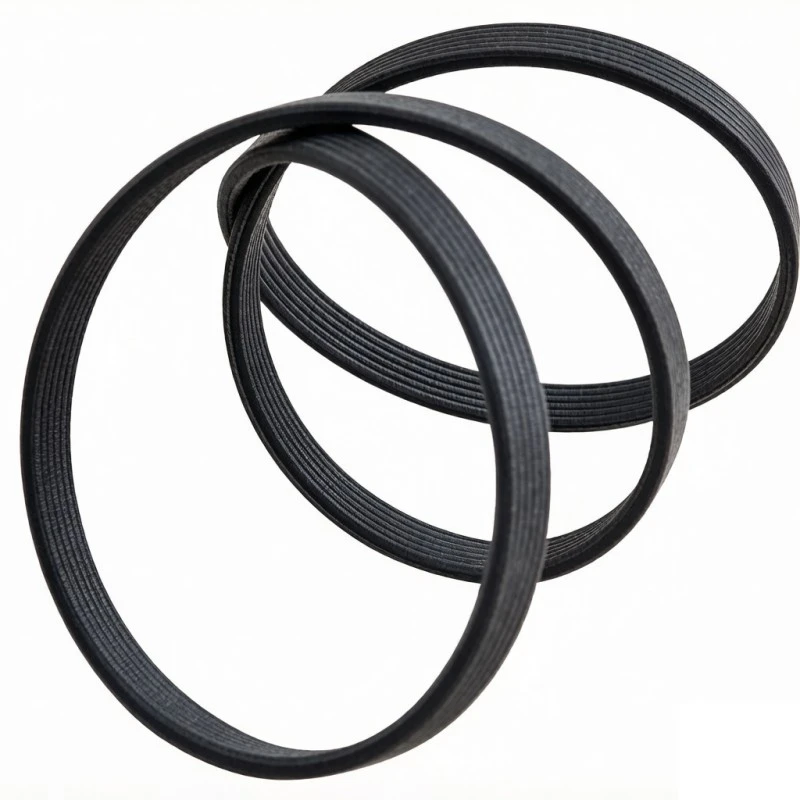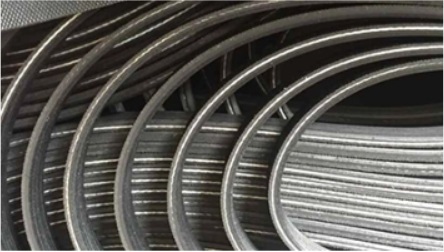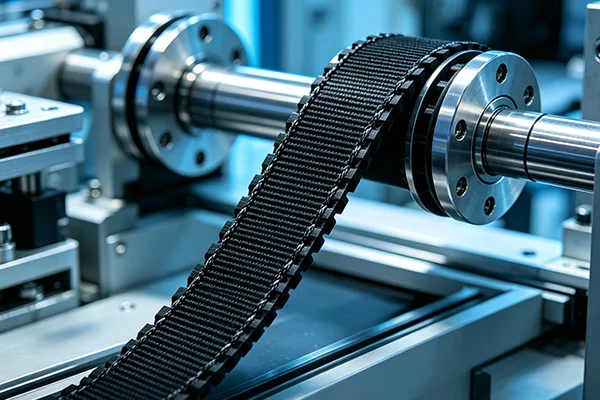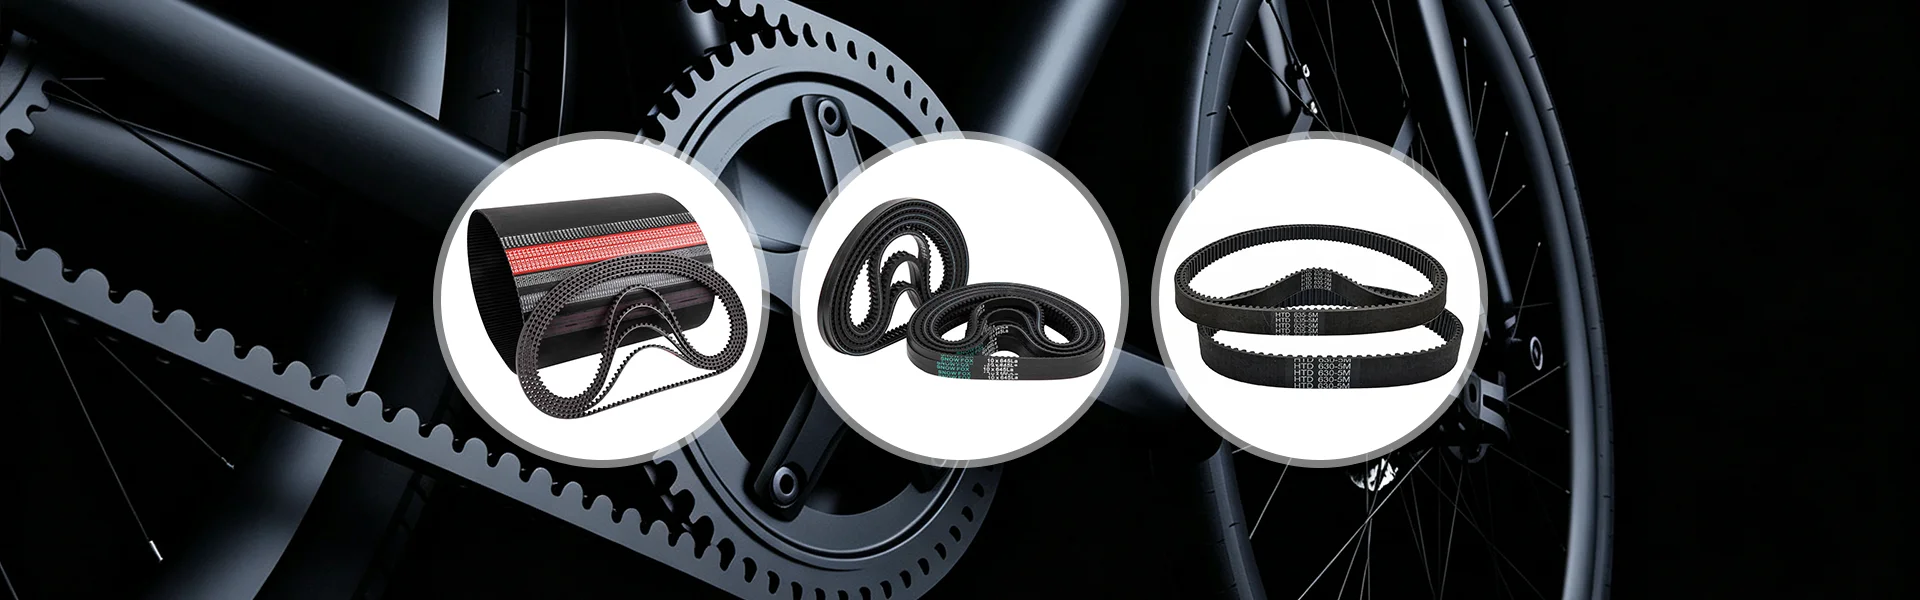
Wewnętrzna powierzchnia apaski wielorowkoweskłada się z wielu podłużnych żeber w kształcie litery V, które indywidualnie zazębiają się z rowkami koła pasowego. Struktura ta rozkłada obciążenie na kilka żeber, zamiast koncentrować je na jednej powierzchni klina. Przy tej samej szerokości pasek wieloklinowy przenosi większą moc niż pojedynczy pasek klinowy i umożliwia stosowanie mniejszych średnic kół pasowych.
Podczas zakupu należy pamiętać, że liczba żeber bezpośrednio odpowiada nośności, ale większa liczba żeber nie zawsze oznacza lepiej — szerokość koła pasowego, tolerancja podziałki żeber i sztywność boczna paska muszą się zgadzać; w scenariuszach z wąskim kołem pasowym i zbyt dużą liczbą żeber, żebra krawędziowe są podatne na nierównomierne obciążenie.
Podczas kontroli przychodzącej nie sprawdzaj tylko całkowitej szerokości pasa. Sprawdź, czy podziałka żeber i podziałka rowka koła pasowego mieszczą się w granicach tolerancji. Zwłaszcza w przypadku ponownego użycia starych kół pasowych zużycie dna rowka uniemożliwia całkowite osadzenie żeber nowego paska, zmniejszając rzeczywistą powierzchnię styku. Zaleca się sprawdzenie próbki za pomocą sprawdzianu do rowków lub miernika podziałki, zamiast polegać wyłącznie na kontroli wzrokowej.
Mały przekrój pasków wielorowkowych powoduje mniejsze naprężenia zginające na małych kołach pasowych, dzięki czemu nadają się do układów o ograniczonej przestrzeni. Jednakże wysoka częstotliwość zginania małych kół pasowych przyspiesza pękanie wsteczne. Podczas doboru należy potwierdzić minimalną dopuszczalną średnicę koła pasowego podaną przez dostawcę i pozostawić margines.
Materiał korpusu paska wieloklinowego wpływa bezpośrednio na odporność na olej, odporność na ciepło i odporność na starzenie. Guma (chloropren lub EPDM) i poliuretan to dwa popularne typy. Gumowe korpusy pasów zapewniają dobrą elastyczność i niski poziom hałasu w ogólnych środowiskach przemysłowych; Korpusy pasów z poliuretanu wyróżniają się odpornością na olej i zużycie, ale mają niższą elastyczność w niskich temperaturach niż guma. Wyboru należy dokonać w oparciu o media, z którymi faktycznie styka się sprzęt, a nie samo porównanie cen.
Normalny zakres temperatur roboczych korpusu paska z gumy chloroprenowej wynosi około -25°C do +100°C, podczas gdy systemy EPDM obejmują szerszą część wysokotemperaturową. Jeśli sprzęt jest narażony na krótkotrwałe narażenie na wysoką temperaturę (np. w pobliżu pieców lub kanałów gorącego powietrza), należy sprawdzić stopień odporności cieplnej związku, a nie patrzeć tylko na nominalną stałą temperaturę.
Pasy wieloklinowe poliuretanowe twardnieją w niskich temperaturach, a elastyczność żeber maleje. Jeśli urządzenie uruchamia się zimą w chłodni lub na zewnątrz, należy sprawdzić parametry dynamiczne w niskiej temperaturze i, jeśli to konieczne, przejść na system gumowy lub skrócić pierwszy cykl kontroli naprężenia.
Ważną cechą pasków wielorowkowych jest to, że jeden szeroki pas może napędzać wiele napędzanych akcesoriów, zastępując kilka niezależnych pasów klinowych. Jest to wyraźnie korzystne w przypadku sprzętu o złożonej konstrukcji, takiego jak sprężarki, kombajny i maszyny tekstylne: gdy pasek przebiega przez wiele kół pasowych, obciążenie każdego napędzanego koła pasowego przenoszone jest przez ten sam pasek, co pozwala uniknąć nierównego naprężenia wielu pasków klinowych spowodowanego różnicami długości.
Podczas wymiany pasków wielorowkowych w takim układzie nieprawidłowa kolejność prowadzenia powoduje niewystarczający kąt opasania na niektórych kołach pasowych, co objawia się niestabilną prędkością lub poślizgiem niektórych akcesoriów. Podczas odbioru poproś dostawcę o schemat trasowania dla odpowiedniego modelu maszyny i po montażu sprawdź koło pasowe osadzenia żeber po kole pasowym.
Układy z wieloma napędami zwykle zawierają napinacz. Jeśli napinacz naciska na pasek, sprawdź, czy jego powierzchnia jest płaska i nie ma zużytych rowków; jeżeli naciska na stronę żebra, należy zastosować napinacz rowkowany. Zmieszanie obu powoduje miejscowe zmiażdżenie żeber.
Cienki, płaski przekrój paska wielorowkowego powoduje niskie straty odśrodkowe przy dużej prędkości, z ograniczeniem prędkości liniowej do około 50 m/s. Przy dużej prędkości sztywność poprzeczna paska staje się krytyczna: pasek o niewystarczającej sztywności będzie oscylował bocznie przy dużej prędkości, zmieniając położenie styku pomiędzy żebrami i rowkami, zwiększając hałas i przyspieszając zużycie. Przy zakupie szybkich napędów wrzecionowych lub wentylatorów należy sprawdzić specyfikację sztywności bocznej, a nie patrzeć wyłącznie na wytrzymałość na rozciąganie.
Jeśli przy dużej prędkości pojawia się rytmiczny pisk, często nie jest to niewystarczające napięcie, ale boczne oscylacje paska powodujące okresowe zderzenia żeber ze ściankami rowków. W takim przypadku zamiast na ślepo zwiększać napięcie, sprawdź współosiowość koła pasowego i prostość paska.
Powyżej pewnej prędkości liniowej zaburzenia równowagi dynamicznej w samym kole pasowym zwiększają wibracje paska. Podczas wymiany pasków w napędach o dużej prędkości zaleca się jednoczesne sprawdzenie wyważenia dynamicznego koła pasowego, aby uniknąć błędnej diagnozy problemu z paskiem jako problemu z kołem pasowym.
Ustawienie naciągu paska wieloklinowego różni się od ustawienia standardowego paska klinowego: im więcej żeber, tym mniejsze obciążenie na jedno żebro, ale całkowite zapotrzebowanie na napięcie nie wzrasta proporcjonalnie. Nadmierne naprężenie powoduje pękanie wsteczne i zwiększone obciążenie łożyska, natomiast niedostateczne naprężenie objawia się poślizgiem żeber i nadmiernym nagrzewaniem. W ramach systemu ISO 9001:2015,Kaihongprzechowuje zapisy parametrów wulkanizacji dla każdej partii korpusu pasa; kupujący mogą zażądać danych partii towaru w celu porównania konsystencji.
Po 24–48 godzinach pracy nowy pasek ulega wstępnemu rozciągnięciu. Zaleca się ponowne sprawdzenie napięcia po pierwszym uruchomieniu i wyregulowanie zgodnie z tabelą naciągu dostarczoną przez producenta sprzętu, zamiast opierać się na wartościach empirycznych starego paska.
Podczas montażu nie należy używać wosku do pasów ani podobnych produktów zwiększających tarcie. Materiały takie zmieniają współczynnik tarcia pomiędzy żebrami i rowkami; chociaż mogą wydawać się zmniejszać poślizg w krótkim okresie, z czasem przyspieszają zużycie żeber i maskują prawdziwy problem niewystarczającego napięcia.