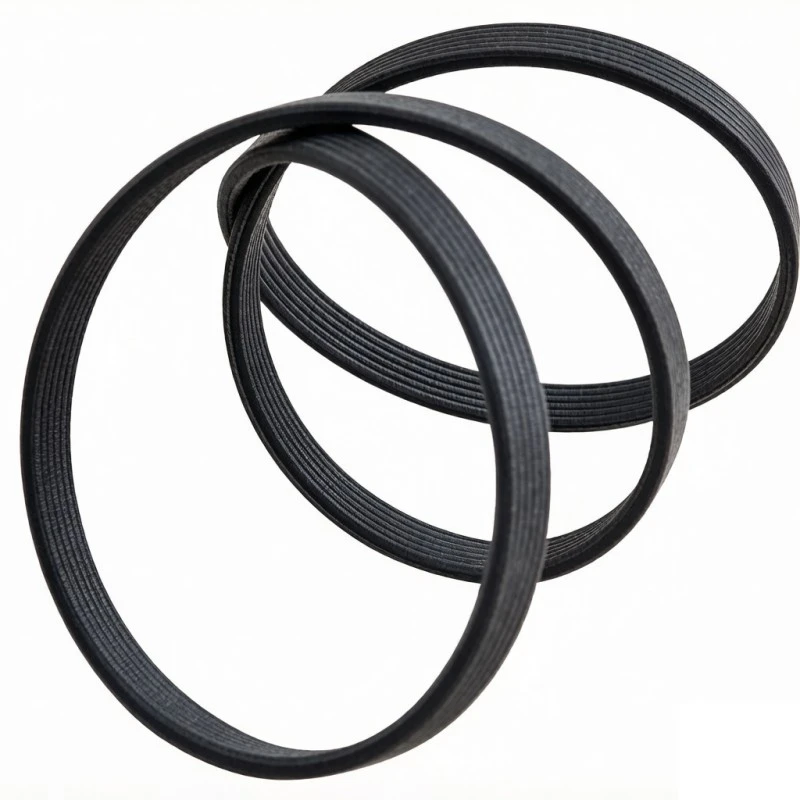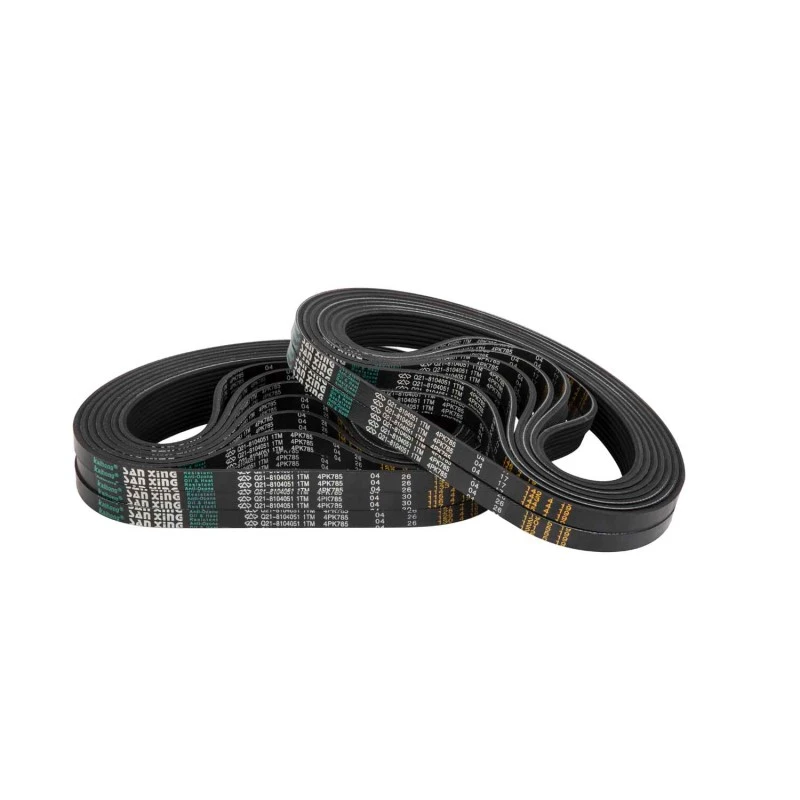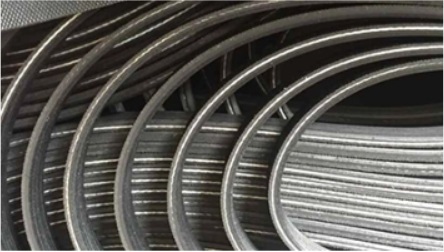
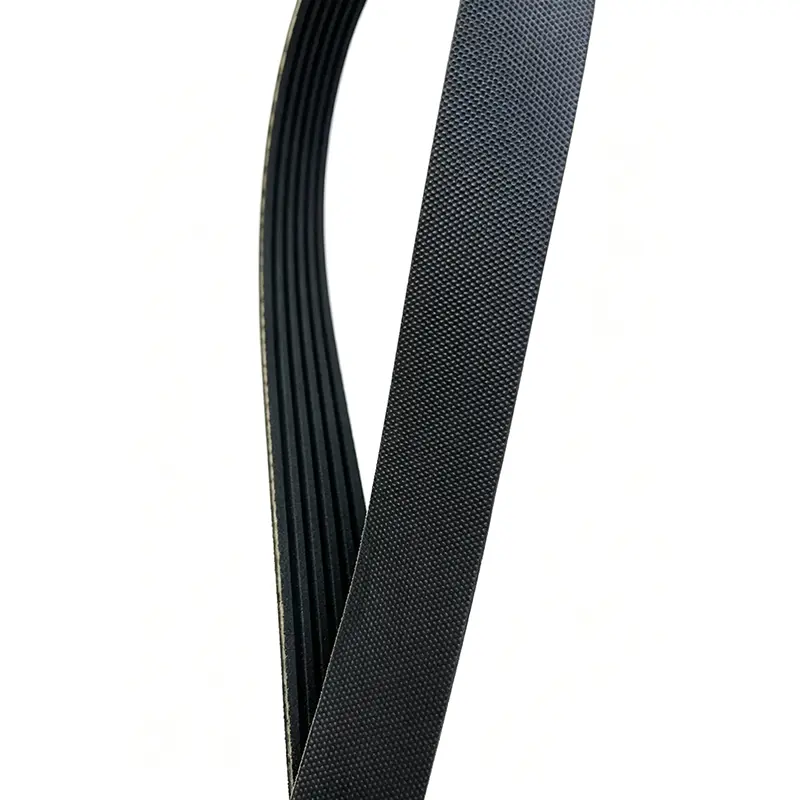
Zastosowanie nieskończonego, formowanego paska klinowego Kaihong zapewnia wysoką wydajność alternatywy dla konwencjonalnych pasków klinowych, łącząc cienki profil giętki płaskiego paska z działaniem klinującym podłużnych żeber trapezowych pod kątem 40°, aby utrzymać prędkość paska do 40 m/s bez trzepotania obrotowego.
Każdy pasek osiąga wysoką dokładność wymiarową w poszczególnych seriach, niski poziom wibracji dynamicznych i długą trwałość zmęczeniową przy zginaniu w przednich napędach akcesoriów samochodowych, sprzęcie gospodarstwa domowego i ciężkim sprzęcie przemysłowym na całym świecie.
W konwencjonalnej produkcji pasów wieloklinowych tuleje pasów są wulkanizowane w postaci gładkich rur, a następnie przepuszczane przez ściernice w celu wycięcia poszczególnych żeber klinowych. Chociaż szlifowanie umożliwia elastyczne i niestandardowe wymiarowanie małych partii, pozostawia mikroskopijne ślady szlifowania ściernego i odsłonięte końce włókien wzdłuż boków żeber, które służą jako miejsca inicjacji pęknięć pod wpływem silnego dynamicznego zginania.
Kaihong wykorzystuje jednoetapowe formowanie tłoczne, podczas którego formowanie żeber i wulkanizacja zachodzą jednocześnie w precyzyjnych formach gniazdowych:
| Metryka oceny | Szlifowany pasek klinowy (konwencjonalny) | Formowany pasek klinowy (formowany pod ciśnieniem) |
| Jakość powierzchni żebra | Ślady narzędzi i szlifowane rowki tworzą mikroskopijne punkty naprężeń wzdłuż ścian bocznych | Gęsta, gładka powłoka elastomerowa bez śladów narzędzi, zapewniająca doskonałą odporność na pękanie i zużycie |
| Jednolitość wymiarowa | Zmienia się w miarę zużycia ściernic, wymaga częstego obciągania ściernic w celu utrzymania tolerancji profilu | Formowane bezpośrednio przez sztywne stalowe wnęki formy, zapewniające wysoką spójność i wysokość w poszczególnych partiach |
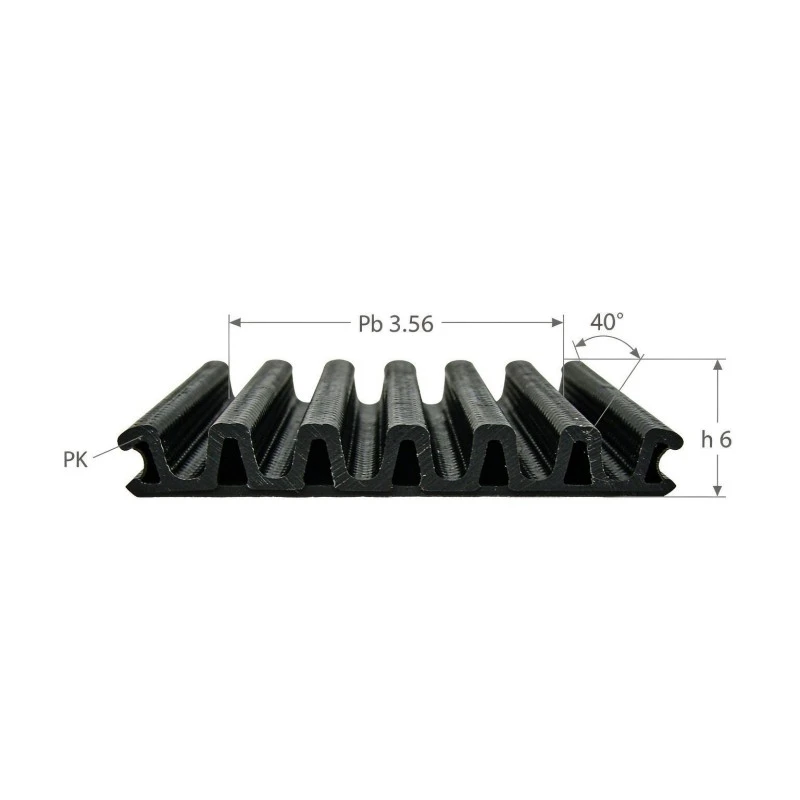
| Kontur przekroju | Ostre, sztywne krawędzie żeber powstałe w wyniku cięcia tarczą ścierną | Pełne, dobrze określone kąty żeber 40° ± 1° z gładkim, zaokrąglonym promieniem grzbietu |
| Koszt zaopatrzenia w dużych ilościach | Proces wieloetapowy (budowa + wulkanizacja + szlifowanie) zwiększa koszty pracy przy dużych nakładach | Usprawnione formowanie jednoetapowe zapewnia niższe jednostkowe koszty produkcji w przypadku zamówień hurtowych OEM |
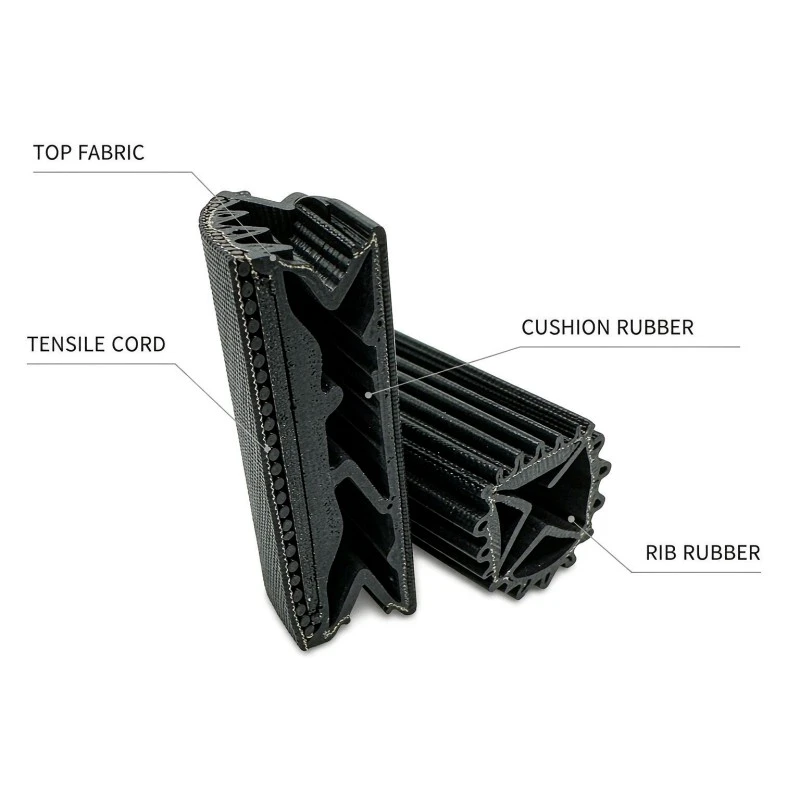
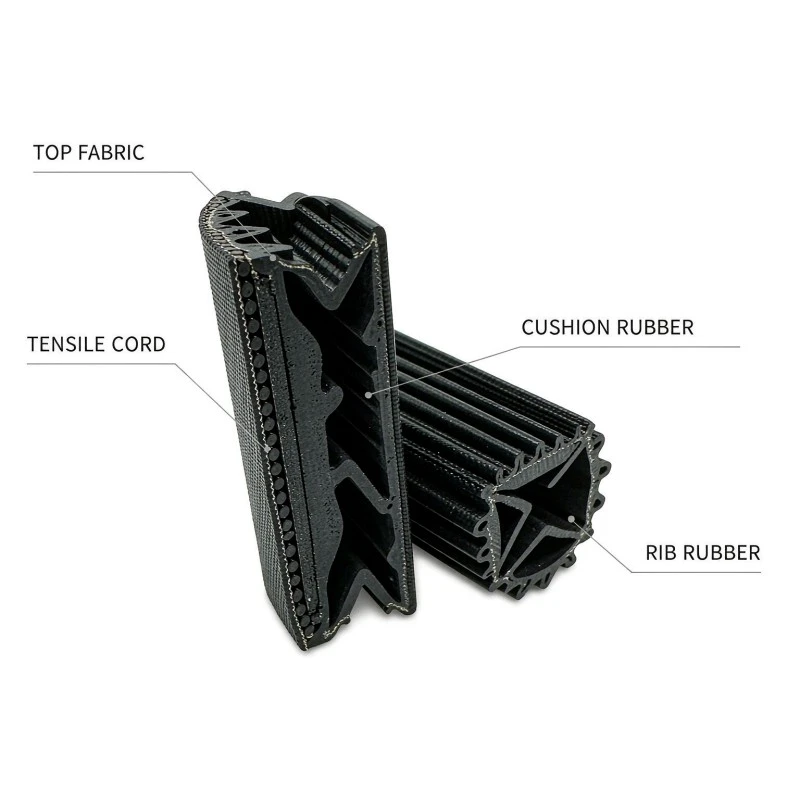
Wieloklinowe paski napędowe Kaihong zawierają specjalistyczne warstwy elastomeru i wzmocnienia kordowe zaprojektowane z myślą o wysokiej sztywności bocznej i elastyczności wzdłużnej.
| Warstwa | Tworzywo | Funkcja podstawowa |
| Górna warstwa tkaniny | Kalandrowana tkanina z mieszanki bawełny i poliestru | Chroni zewnętrzną część pleców; gęsty splot osnowy i rzadki wątek zmniejsza opór zginania podczas odwrotnego owijania koła pasowego |
| Rozciągliwa warstwa szkieletu | Sznury poliestrowe lub aramidowe poddane obróbce cieplnej | Przenosi główne obciążenie wzdłużne przy wydłużeniu poniżej 6% pod wpływem siły odniesienia, utrzymując stabilność naprężenia |
| Warstwa gumy poduszki | Elastomer EPDM / CR o wysokiej przyczepności | Hermetyzuje rozciągane kordy, aby zapobiec rozwarstwieniu międzywarstwowym podczas zginania wstecznego o wysokiej częstotliwości |
| Robocza podstawa żebra | EPDM lub mieszanka CR wzmocniona krótkimi włóknami | Tworzy boki robocze pod kątem 40°; poprzeczne krótkie włókna zapewniają wysoką sztywność boczną, aby zapobiec zapadaniu się w rowkach koła pasowego |
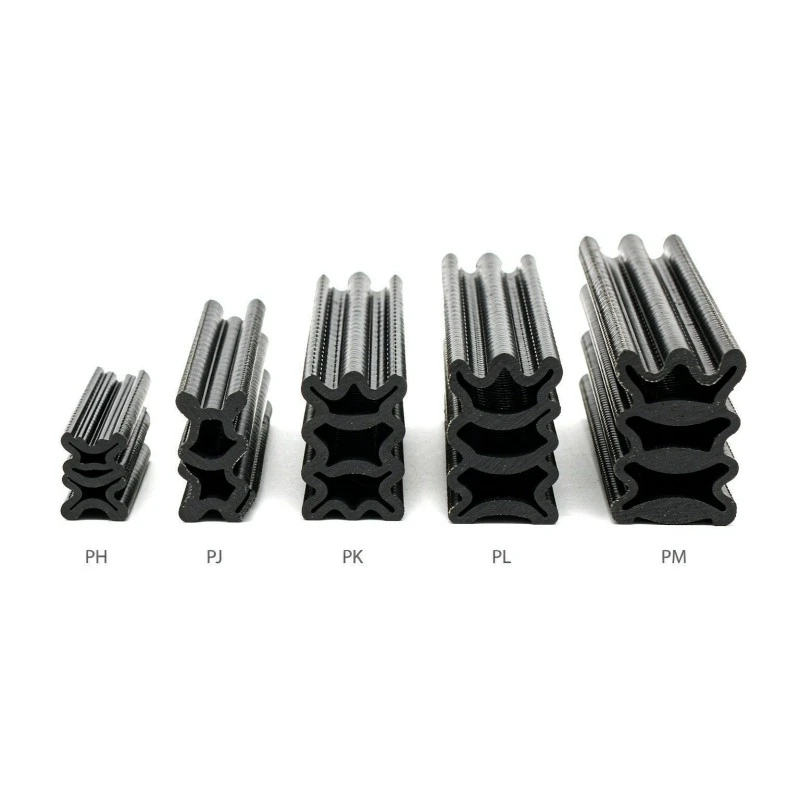
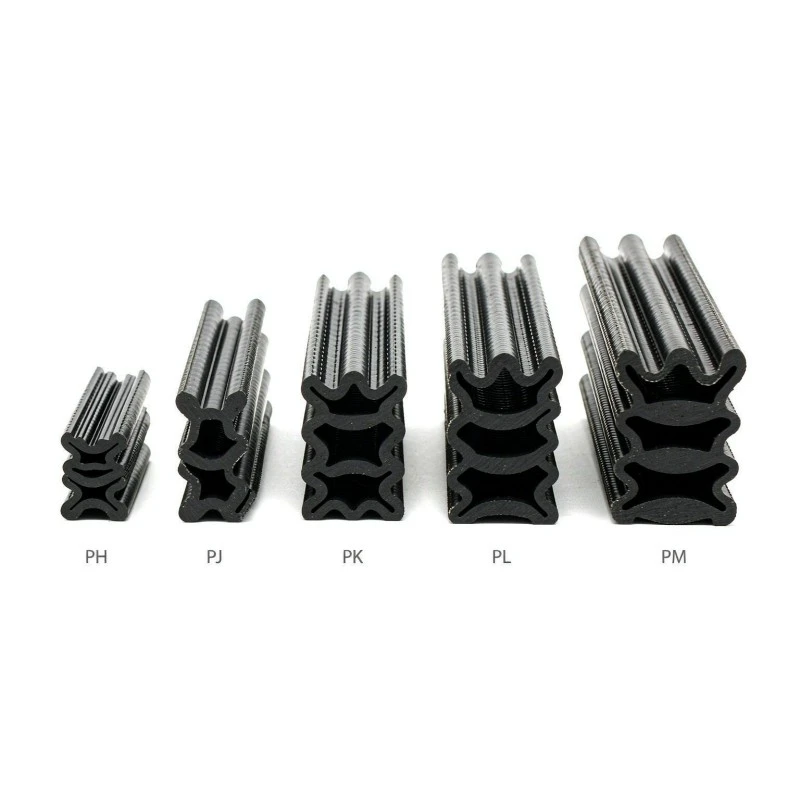
Kaihong produkuje formowane ciśnieniowo paski klinowe w pięciu standardowych przekrojach podziałki profilu, aby wspierać mikromechanizmy aż do ciężkiego sprzętu górniczego:
| Model | Podziałka żeber Pb (mm) | Wysokość paska h ≈ (mm) | Kąt żebra | Min. Średnica koła pasowego (mm) | Typowe sektory zastosowań |
| PH | 1.60 | 3.0 | 40° | 13 | Szybkie miniaturowe dyski, drukarki biurowe, lekkie urządzenia medyczne |
| PJ | 2.34 | 4.0 | 40° | 20 | Komercyjne pralki, suszarki do ubrań, bieżnie fitness, elektronarzędzia |
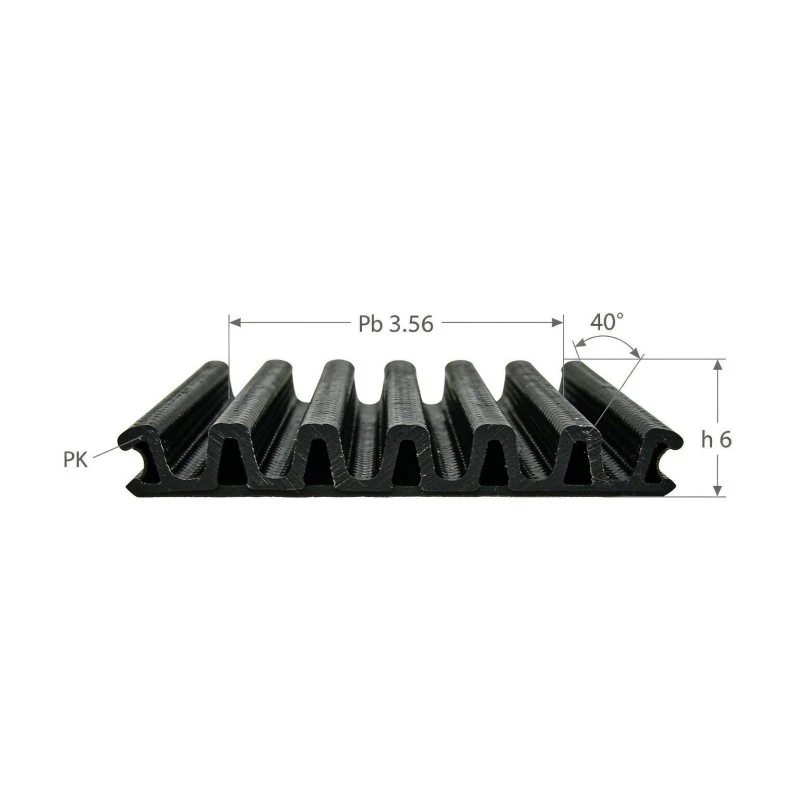
| PK | 3.56 | 6.0 | 40° | 45 | Przednie napędy akcesoriów samochodowych (alternator, sprężarka klimatyzacji, pompa wodna) |
| PL | 4.70 | 10.0 | 40° | 75 | Dmuchawy przemysłowe średniej mocy, kombajny rolnicze, systemy przenośników |
| PO POŁUDNIU | 9.40 | 17.0 | 40° | 180 | Wytrzymałe kruszarki górnicze, przemysłowe sprężarki śrubowe, napędy ciężkich papierni |
Ponieważ profil wielożebrowy działa płynnie na napinaczach z wygięciem do tyłu i kołach pasowych o małej średnicy, jest to rozwiązanie przemysłoweformowany pasek klinowyjest stosowany w głównych gałęziach przemysłu produkcyjnego:
Związki EPDM zapewniają doskonałą wytrzymałość termiczną (od -40°C do +120°C) i wysoką odporność na ozon, starzenie atmosferyczne i utwardzanie w środowisku, co czyni je standardowym wyborem do komór silników samochodowych i maszyn pracujących na zewnątrz. Związki chloroprenu (CR) zapewniają wyższą odporność na rozpryski oleju naftowego, tłuszcz i rozprzestrzenianie się płomieni, służąc jako niezawodny materiał na podłogi przemysłowe narażone na działanie oleju.
Ponieważ pasek wieloklinowy przenosi około 30% więcej mocy niż konwencjonalny pasek klinowy przy tej samej szerokości montażowej, projektanci maszyn mogą zmniejszyć całkowitą objętość obwiedni napędu o około 25%. Dodatkowo jego cienki przekrój poprzeczny obejmuje koła pasowe o mniejszej średnicy, umożliwiając kompaktowe konfiguracje napędu o wysokim przełożeniu.
Ponieważ formowanie tłoczne formuje i wulkanizuje kompletne tuleje pasa w stałych stalowych formach, zlecenia produkcyjne są zazwyczaj dopasowane do wyników produkcji pełnych rękawów (np. pełna tuleja dająca od 40 do 100 pojedynczych pasm pasa, w zależności od wymaganej liczby żeber). Skontaktuj się z naszym technicznym zespołem sprzedaży, aby sprawdzić aktualne stany magazynowe form tulejowych dla określonych długości podziałowych.
Kaihong, wspierany przez dziesięciolecia specjalistycznego doświadczenia w produkcji gumowych przekładni napędowych, posiada certyfikatISO 9001:2015IISO 14001:2015. Nasza fabryka prowadzi pełną kontrolę jakości procesu w zakresie mieszania surowców, napinania sznurka, wulkanizacji form i testowania wymiarów partii.
Poproś o propozycję inżynierską:Prześlij już dziś wymaganą serię profili (PH, PJ, PK, PL, PM), liczbę żeber, długość podziałową lub roczne prognozy zakupu, aby otrzymać bezpłatną pomoc w wyborze napędu i bezpośrednią wycenę fabryczną w ciągu 24 godzin.
Adres
Nr 48 Guangming Middle Road, hrabstwo Sanmen, miasto Taizhou, prowincja Zhejiang, Chiny
Tel