Paski klinowesłużą jako podstawowe elementy przenoszenia mocy oparte na tarciu w przemysłowych układach napędowych; jednakże niewłaściwy dobór – pod względem specyfikacji przekroju poprzecznego, projektu konstrukcyjnego lub kompatybilności z kołami pasowymi – może prowadzić do ryzyka operacyjnego.Kaihong holds both ISO 9001:2015 and ISO 14001:2015 certifications.
Typy A, B, C, D i E odpowiadają zmniejszaniu przesyłanej mocy z dużej do małej, podczas gdy typy Y i Z są najczęściej stosowane w małym sprzęcie lub urządzeniach. Wybór nie powinien opierać się wyłącznie na mocy silnika, ale musi również uwzględniać małą średnicę koła pasowego i prędkość. Kiedy mała średnica koła pasowego jest mała, większy przekrój powoduje większe naprężenia zginające i w rzeczywistości krótszą żywotność; w tym przypadku bardziej odpowiednim kierunkiem są wąskie paski klinowe lub pasy z surowymi krawędziami.
Paski klinowe przenoszą siłę poprzez tarcie pomiędzy bokami klina a rowkiem; po zużyciu rowków pasek zagłębia się głębiej, zmniejsza się średnica efektywna, czego skutkiem jest niestabilna prędkość lub poślizg. Przed wymianą paska sprawdź, czy rowek nie uległ zużyciu w kształcie talerza. Koła pasowe z widocznym zużyciem również należy wymienić, w przeciwnym razie położenie klinowe nowego paska nie będzie mogło powrócić do stanu konstrukcyjnego.
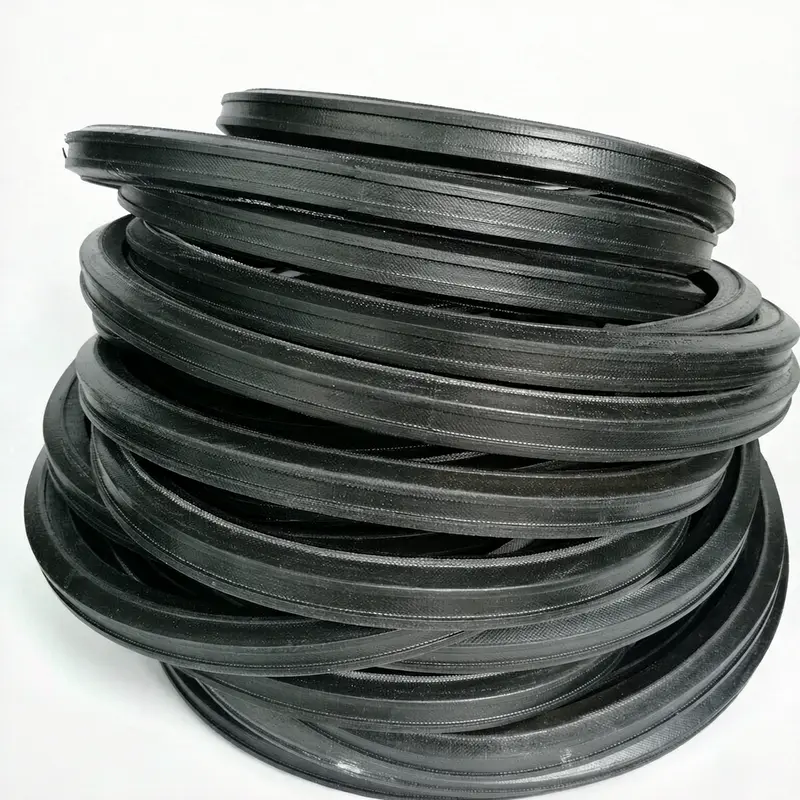
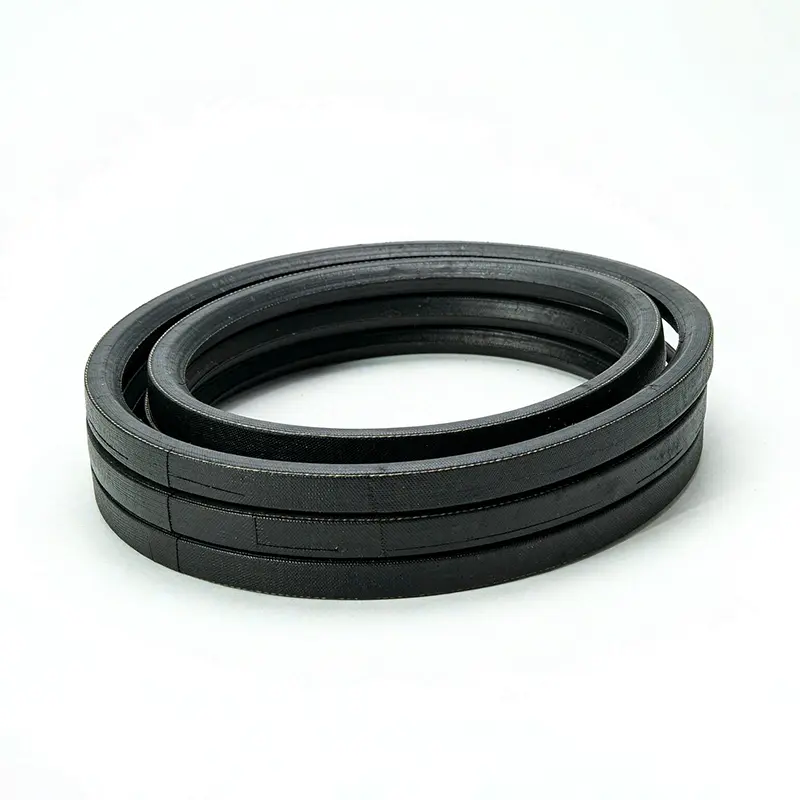
Boki owiniętego paska klinowego pokryte są warstwą tkaniny, co zapewnia stosunkowo stabilny współczynnik tarcia i niższy poziom hałasu podczas pracy, odpowiedni w konwencjonalnych środowiskach przemysłowych. Boki paska klinowego z surowymi krawędziami są wykonane z odsłoniętej gumy o wyższym współczynniku tarcia, co pozwala na stosowanie mniejszych średnic kół pasowych i wyższych przełożeń. Wybór między nimi zależy od ograniczeń dotyczących rozmiaru koła pasowego i tego, czy wymagana jest większa odporność na poślizg.
Bez ograniczenia warstwy tkaniny w przypadku pasów z surowymi krawędziami powstają mniejsze naprężenia wewnętrzne podczas zginania na małych kołach pasowych, a ich trwałość zmęczeniowa przy zginaniu jest lepsza niż w przypadku pasów owiniętych o tym samym przekroju poprzecznym. W przypadku kompaktowych układów napędowych z ograniczoną przestrzenią priorytetem powinna być konstrukcja z surowymi krawędziami, należy jednak pamiętać, że paski z surowymi krawędziami są bardziej wrażliwe na chropowatość powierzchni rowków, a zużyte stare koła pasowe przyspieszają zużycie surowych krawędzi.
Warstwa tkaniny owiniętego paska w pewnym stopniu blokuje bezpośredni kontakt oleju i kurzu z gumowym korpusem, zapewniając większą stabilność w środowiskach o większym zapyleniu lub sporadycznych rozpryskach oleju. Jeśli w urządzeniu występuje ciągła mgła olejowa, w przypadku pasów owiniętych należy jeszcze potwierdzić stopień odporności mieszanki gumowej na olej; sama warstwa tkaniny nie zapewnia ochrony przed olejem.
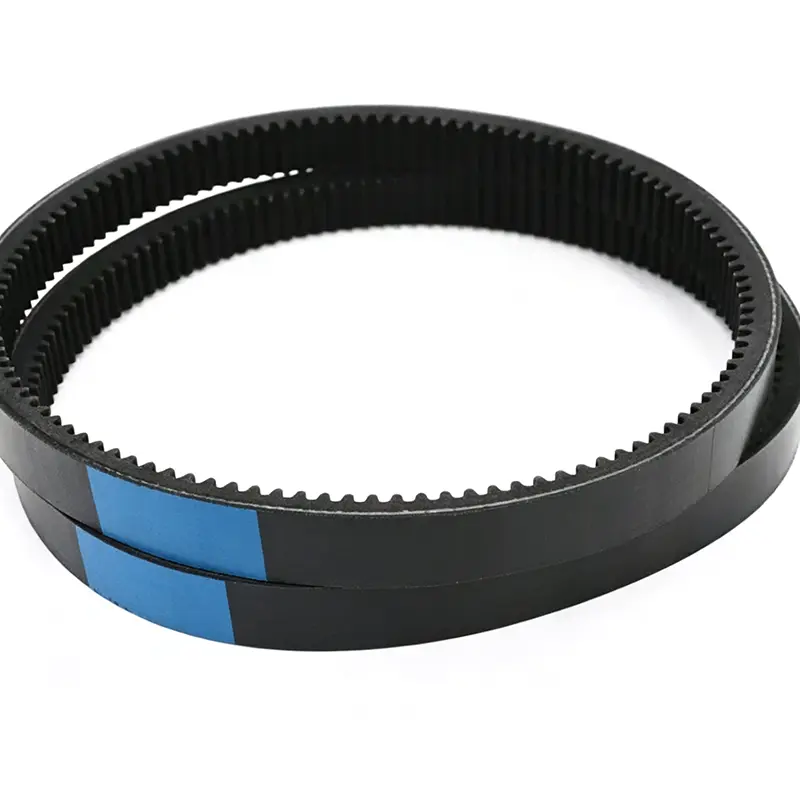
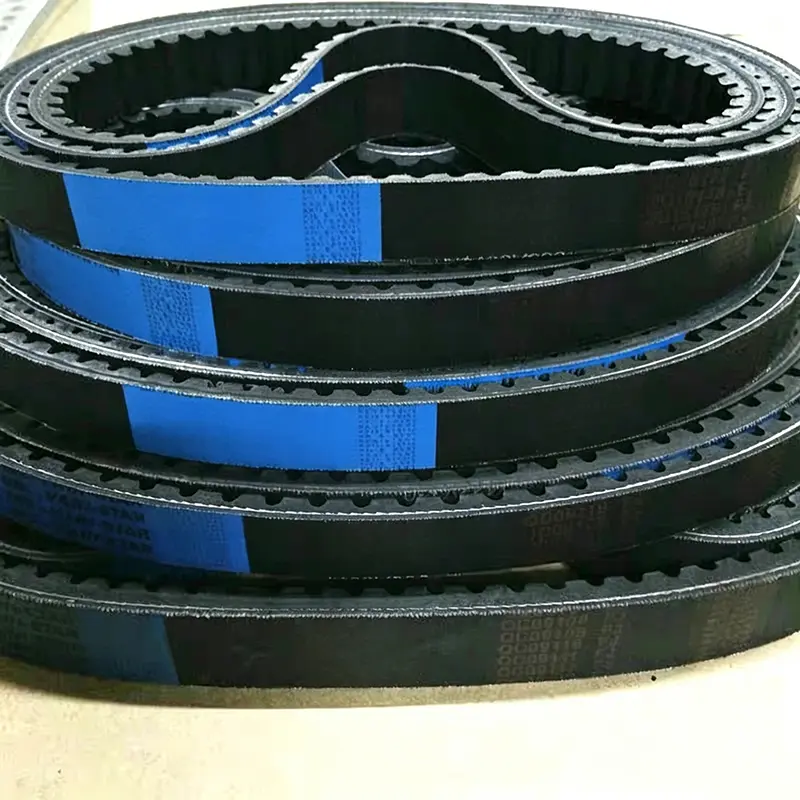
Zębate paski klinowe z nieobrobionymi krawędziami (powszechnie nazywane zębatymi paskami klinowymi) mają poprzeczne zęby na dnie lub bokach paska, których zadaniem jest zmniejszenie sztywności zginania, dzięki czemu pasek zgina się łatwiej na małych kołach pasowych. Taka konstrukcja jest wyraźnie korzystna w sprzęcie o ograniczonej średnicy koła pasowego, takim jak wrzeciona obrabiarek i małe sprężarki. Podczas zakupu należy pamiętać, że koła zębate służą poprawie elastyczności, a nie zwiększaniu tarcia; paski zębate nadal muszą pasować do standardowych rowków kół pasowych paska klinowego.
Zębate paski zębate z nieobrobionymi krawędziami nie uczestniczą w przenoszeniu siły napędzanej klinem, a kryteria poślizgu są takie same jak w przypadku klasycznych pasów klinowych: należy zwrócić uwagę na głębokość zagłębienia się paska w rowku i nadmierne nagrzewanie się podczas pracy. Jeśli u nasady kół zębatych pojawiają się poprzeczne pęknięcia, oznacza to, że w pewnym stopniu narosło zmęczenie zginające i pasek należy wymienić, a nie ponownie naprężyć.
W przypadku niektórych pasów zębatych z nieobrobionymi krawędziami obowiązują wymagania dotyczące kierunku kół zębatych (kierunek montażu wpływa na wydajność zginania). Podczas wymiany należy sprawdzić oznaczenie strzałki na korpusie paska lub instrukcje montażu dostawcy. Montaż w złym kierunku nie spowoduje natychmiastowej awarii, ale trwałość zmęczeniowa zginania zostanie skrócona.
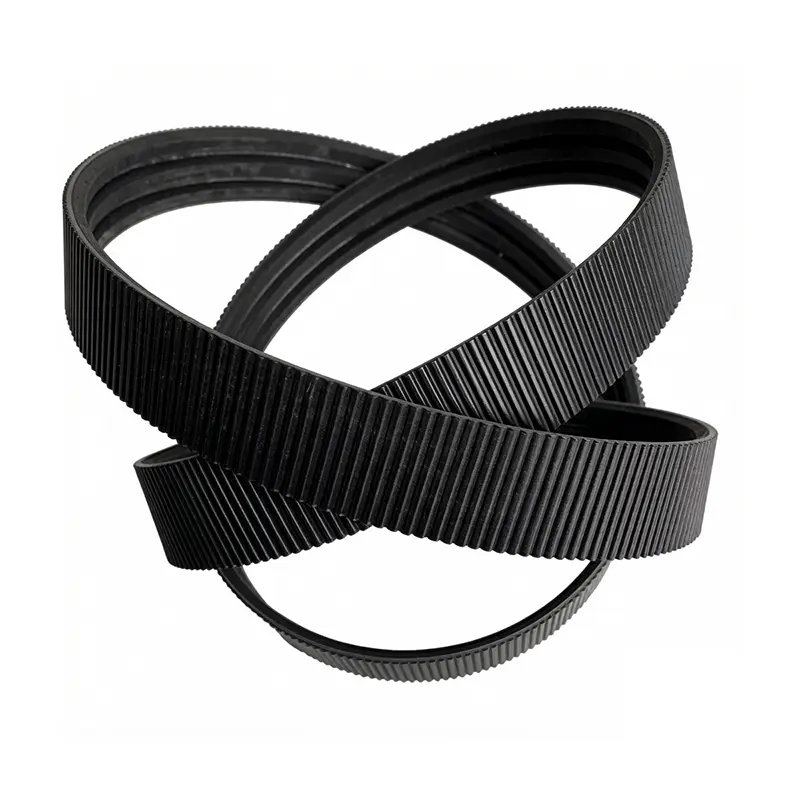
Paski klinowe pasowe łączą wiele pasów klinowych razem z górną warstwą łączącą, stosowaną w scenariuszach napędu równoległego z wieloma pasami. W zwykłych napędach wielopasowych różnice w długości pasów powodują, że najkrótszy z nich przenosi większość obciążenia, podczas gdy pozostałe „podążają za”. Paskowa konstrukcja wymusza synchronizację wszystkich pasów, rozkładając obciążenie bardziej równomiernie, a także tłumiąc boczne drgania pasa przy dużych prędkościach.
Pasek wielopasmowy sam w sobie jest integralną konstrukcją i wymienia się go w całości, więc nie ma problemu z dopasowaniem pojedynczego paska. Jeżeli jednak warstwa łącząca pasa taśmowego pęknie lub rozdzieli się, cały zestaw ulegnie awarii i nie będzie można go zdegradować do stosowania z jednym pasem. Podczas kontroli wejściowej należy sprawdzić połączenie warstwy łączącej z górną częścią paska.
Pasy pasowe mają wyższe wymagania dotyczące odstępu rowków i równoległości kół pasowych wielorowkowych niż napędy jednopasowe. Jeżeli rowki koła pasowego są zużyte w różnym stopniu, poszczególne pasy zespołu opaskowego są obciążone nierównomiernie, a warstwa łącząca jest obciążona dodatkowymi naprężeniami ścinającymi. Przed wymianą paska wielopasmowego sprawdź spójność zużycia wszystkich rowków.
Ustawienie napięcia paska klinowego ma bezpośredni wpływ na trwałość i obciążenie łożyska. Niewystarczające napięcie powoduje poślizg i ciepło; nadmierne napięcie przyspiesza zużycie łożyska. Pasek klinowy po zamontowaniu podlega wstępnemu rozciągnięciu, przy czym początkowe wydłużenie klasycznego paska klinowego wynosi około 1% do 2%; należy go ponownie naprężyć w ciągu 24 godzin od naprężenia. Ten krok jest szczególnie krytyczny w przypadku napędów wielopasowych i układów o dużym rozstawie osi; pominięcie ponownego naprężenia powoduje, że pasek pozostaje luźny we wczesnym okresie pracy.
Zmierz za pomocą miernika naprężenia zgodnie z tabelą naprężeń dostarczoną przez producenta sprzętu lub dostawcę paska, zamiast dociskać ręcznie. Wartości naprężenia różnią się zauważalnie w różnych przekrojach i średnicach kół pasowych, a wartości empiryczne nie są wiarygodne w przypadku zmiany marki lub partii.
W napędach wielopasowych surowo zabronione jest mieszanie pasów starych z nowymi, podobnie jak mieszanie pasów różnych producentów. Pasy pochodzące z różnych źródeł mają niewielkie różnice w długości i wymiarach przekroju; mieszanie powoduje bardzo nierównomierny rozkład obciążenia, najkrótszy pasek szybko ulega awarii, a cały zestaw zmuszony jest się zatrzymać.
Najpierw należy ustalić przyczynę poślizgu. Jeżeli zużycie rowka spowodowało nadmierne zagłębienie się paska, zwiększenie naprężenia jedynie przyspiesza zużycie łożyska, nie przywracając efektu klinowania. Jeśli boki paska uległy zeszkleniu i stwardnieniu, współczynnik tarcia nieodwracalnie spada i konieczna jest raczej wymiana niż ponowne naprężenie.
Nie, ponieważ wymiary przekroju poprzecznego są różne. Stosunek wysokości do szerokości wąskiego paska klinowego różni się od stosunku klasycznego paska klinowego; gdy rowek koła pasowego nie pasuje, położenie klina zmienia się, co ma wpływ zarówno na nośność, jak i trwałość. Jeżeli rzeczywiście wymagana jest większa nośność, należy ponownie przeliczyć koła pasowe.
Poproś o dokumentację kontroli długości partii, która ma być dostarczona z towarem. W przypadku napędu wielopasowego zaleca się określenie w umowie zakresu długości pasów w tej samej partii, aby uniknąć nierównomiernego rozkładu obciążenia spowodowanego różnicami długości.
(Studia przypadków, linki do zdjęć i linki do filmów zastrzeżone: wstawiać zgodnie z rzeczywistymi materiałami; ta sekcja nie zastępuje odniesień do mediów w tekście oryginalnym).